一、什么是表面粗糙度
零件经过车、铣、钻、磨等机械加工,刀具切削、材料塑性变形、机床振动、切削刀纹,会在零件表面留下凹凸不平的痕迹,这些痕迹由许多微小的凸峰和凹骨组成。其微小峰谷的高低以及细密程度构成的微观几何形状特性称为表面粗糙度。
性能影响
粗糙度直接影响零件耐磨性、配合间隙、密封性、抗疲劳能力、耐腐蚀能力。
数值越小 → 表面越光滑,加工成本越高
数值越大 → 表面越粗糙,加工成本越低
二、表面粗糙度符号
|
国标符号图形 |
含义及说明 |
|
|
仅表示对表面结构有要求,表面可用任何方式获得,仅用于图纸简化备注,不直接标注零件加工面。 |
|
|
表面必须通过切削去除材料获得(例如:车、铣、磨、抛光,线切割等)。适用于90% 机加工零件:轴、孔、平面、各类配合面等。 |
|
|
表示表面是用不去除材料的方法获得,(例如:铸、锻、冲压等)。常用于铸件、锻件、型材毛坯原始表面。 |
|
|
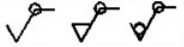
可在长边上加一横线,用于标注有关参数和说明。 |
|
|
可在上述符号加一小圆,表示所有表面具有相同的表面粗糙度要求。 |
|
避坑:毛坯面不要误用【去除材料符号】,会导致工厂额外切削,产生不必要成本。 |
|


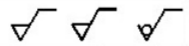
三、常用表面粗糙度参数参考
|
粗糙度Ra数值 |
符号实例 |
典型加工工艺 |
肉眼观感 |
适用位置 |
|
25、12.5 μm |
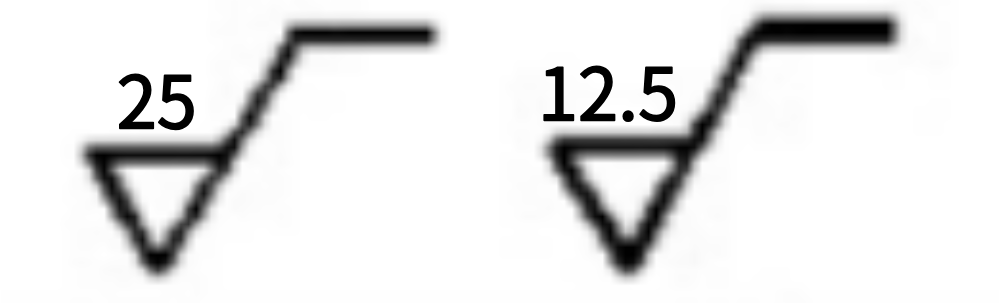 |
粗车、粗铣 |
明显刀纹 |
非配合毛坯面、普通支撑面 |
|
6.3、3.2 μm |
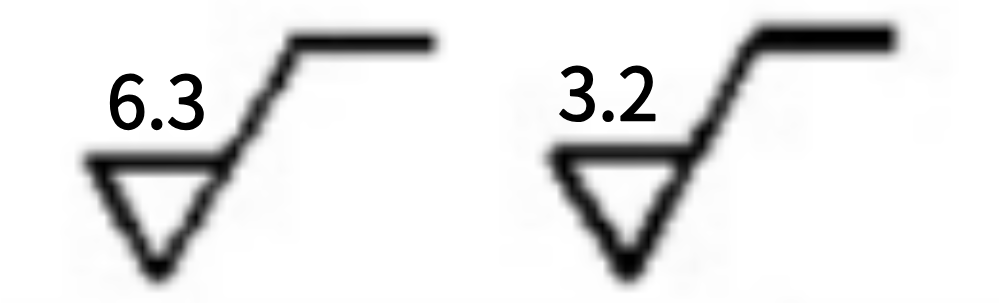 |
普通精车、精铣、普通镗孔 |
刀纹可见,摸起来不剌手 |
普通非配合外观、底座 |
|
1.6、0.8 μm |
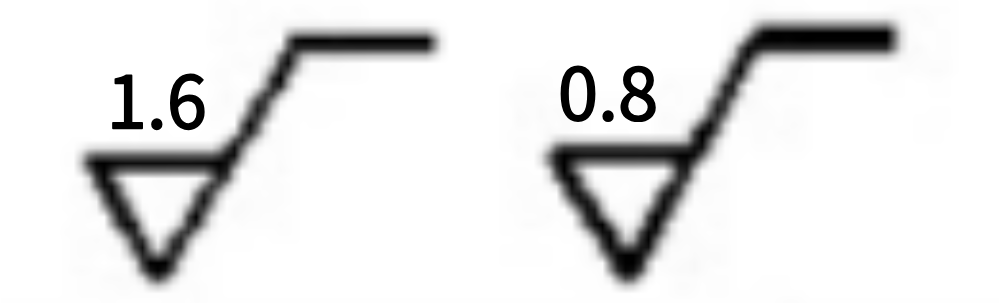 |
精磨、铰孔、精镗 |
刀纹很浅,几乎看不到刀纹 |
轴承安装位、定位孔、轴类配合面 |
|
0.4、0.2 μm |
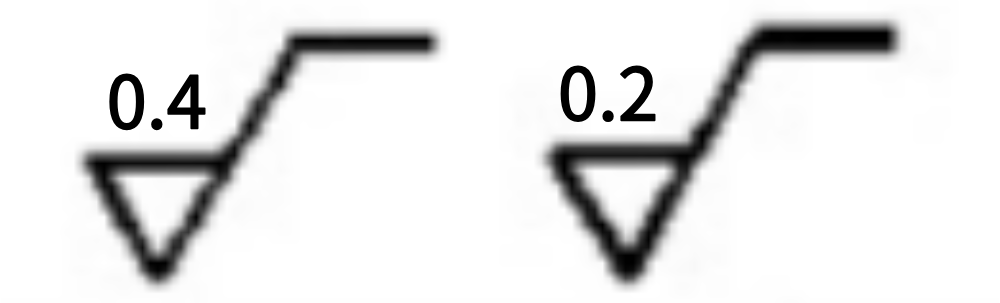 |
高精度磨削、珩磨 |
接近镜面 |
液压密封面、精密滑动工作面 |
|
重要提醒:不需要配合的表面,不用盲目追求小 Ra 值,精度过剩会大幅抬升加工价格。 |
||||
四、国标核心标注 4 条规则
| 1. 符号尖端必须从材料外部指向零件表面,不能倒置、尖端朝外;可以标注在轮廓线、尺寸线、引出线、尺寸界线上; | 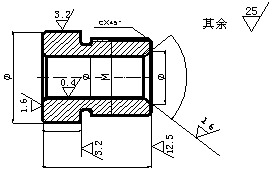 |
| 2. 零件全部表面要求一致:统一标注在图纸标题栏附近; | |
| 3. 大部分表面一致,少数表面特殊:标题栏附近写通用要求,括号内填写基本符号;特殊表面再单独标注差异化参数。新版国标不强制写汉字 “其余”,但行业老图纸仍然大量见到 “其余 Ra 6.3” 写法,读图需要兼容; | |
| 4. 书写格式规范:Ra 3.2,参数代号在前,数值在后;字号与图纸尺寸字体一致。 |
五、小结
1. 表面粗糙度来源于刀具、振动带来的微观刀纹,影响零件耐磨、密封、疲劳性能;注意和波纹度、平面度区分;
2. 识图第一步:判断表面是否需要切削,选对表面结构符号;
3. 普通零件优先看Ra,记住数值对应的加工水平;
4. 符号方向不能画反;善用标题栏附近统一标注,简化图纸;
5. 精度够用即可,不要盲目追求更小粗糙度,平衡零件性能和加工成本。
 网络举报APP下载中心
 中国互联网举报中心