一、什么是螺纹底孔?
螺纹底孔,指使用丝锥攻制内螺纹之前,预先在工件上加工出的预制孔,绝大多数场景采用麻花钻钻孔。底孔直径是机械设计与机加工中最基础、最容易出错的尺寸之一。
攻丝分为切削成型与挤压成型两类。使用切削丝锥加工时,除切削金属外还会产生金属挤压隆起效应;丝锥牙型挤压工件材料,金属会向牙尖方向流动。
底孔过小:挤压余量过大,排屑困难,极易发生丝锥卡死、折断;底孔严禁小于螺纹理论小径,否则无法加工完整螺纹,属于设计错误。
底孔过大:螺纹有效牙高不足,螺纹连接强度下降,易发生滑牙失效。
工程设计核心原则:
1. 底孔直径不得小于螺纹理论小径;
2. 经验公式仅用于估算,正式图纸与工艺优先采用 JB/T9987 国标推荐麻花钻直径;
3. 相同螺纹规格,可根据工件材料塑性大小微调底孔。
二、基础理论与计算公式
|
公制普通螺纹(M 螺纹,60°牙型) |
 |
|
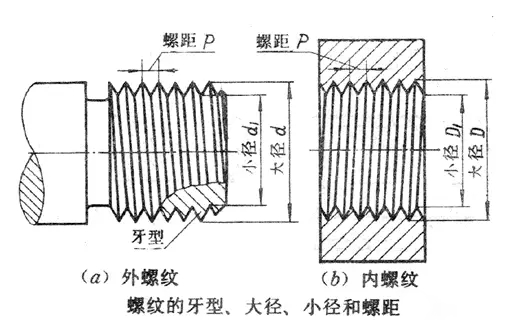
螺纹理论大/小径公式(GB/T196)为:D1 = d - 1.0825P D1:理论内螺纹小径 d:螺纹公称大径 P:螺距 |
| 切削丝锥(最常用,有切屑)底孔估算公式 |
|
| 1. 塑性材料(低碳钢、铝合金、铜) | 2. 脆性材料(灰铸铁、硬塑料) |
| 公式:D钻 = d - P | 公式:D钻 = d - ( 1.05 ~ 1.1 ) P |
| 塑性材料受挤压变形明显,底孔适当放大,预留金属隆起空间。 | 脆性材料几乎无塑性隆起;若公式计算结果小于理论小径,则取理论小径作为底孔下限。 |
| 挤压丝锥(无屑攻丝) |
| 挤压丝锥不靠切削去除材料,依靠材料塑性流动成型螺纹,底孔远大于切削丝锥。 |
| 公式:D挤 = d - ( 0.425 ~ 0.475 ) P |
|
适用限制:仅适用于塑性良好材料(铝、低碳钢);铸铁、硬塑料等脆性材料禁止使用挤压丝锥。 补充:该公式对应牙高约 70%,若需要更低牙高,底孔尺寸需要进一步放大。 |
|
盲孔(不通孔)钻孔深度计算公式 |
|
H钻 = H有效螺纹 + (0.5 ~ 0.7)d |
|
说明:丝锥前端存在切削锥,锥段无法加工完整牙型。0.5 ~ 0.7d是粗牙螺纹工程经验余量,来源于机用丝锥 3~5 牙切削锥长度;细牙螺纹建议直接按丝锥切削锥牙数核算深度,不建议直接套用此系数。通孔不需要该余量。 |
计算示例:
例:M10 粗牙螺纹,螺距 P=1.5mm
- 理论小径:D1 = 10 - 1.0825 * 1.5 = 8.376mm
- 钢件(塑性):D钻 = 10 - 1.5 = 8.5mm(标准钻头,推荐)
- 铸铁(脆性):套用公式得到 8.35mm,小于理论小径 8.376mm,不可采用。工程选用标准钻头 φ8.4mm。
小白知识点:粗牙螺纹默认不标注螺距(M10);细牙螺纹必须标注螺距(M10×1.25)。
三、常用公制普通螺纹底孔对照表(切削丝锥,选用标准麻花钻)
单位:mm;
说明:基准参考 JB/T9987;塑性 / 脆性列为工艺微调推荐值,优先选用市面标准麻花钻。
|
螺纹规格 |
螺距 P |
塑性材料(钢 / 铝 / 铜)推荐底孔 |
脆性材料(铸铁)推荐底孔 |
理论小径 D₁ |
|
M2 |
0.4 |
1.6 |
1.7 |
1.679 |
|
M2.5 |
0.45 |
2.05 |
2.15 |
2.138 |
|
M3 |
0.5 |
2.5 |
2.6 |
2.599 |
|
M4 |
0.7 |
3.3 |
3.4 |
3.422 |
|
M5 |
0.8 |
4.2 |
4.3 |
4.334 |
|
M6 |
1.0 |
5.0 |
5.2 |
5.153 |
|
M8 |
1.25 |
6.8 |
6.9 |
6.917 |
|
M10 |
1.5 |
8.5 |
8.4 |
8.376 |
|
M12 |
1.75 |
10.2 |
10.1 |
10.106 |
|
M14 |
2.0 |
12.0 |
11.8 |
11.835 |
|
M16 |
2.0 |
14.0 |
13.8 |
13.835 |
|
M18 |
2.5 |
15.5 |
15.3 |
15.294 |
|
M20 |
2.5 |
17.5 |
17.3 |
17.294 |
|
M24 |
3.0 |
21.0 |
20.8 |
20.752 |
常用细牙螺纹
|
螺纹规格 |
螺距 P |
塑性材料(钢 / 铝 / 铜)推荐底孔 |
脆性材料(铸铁)推荐底孔 |
理论小径 D₁ |
|
M8×1 |
1 |
7.0 |
7.2 |
7.153 |
|
M10×1.25 |
1.25 |
8.75 |
8.9 |
8.917 |
|
M10×1 |
1 |
9.0 |
9.2 |
9.153 |
|
M12×1.5 |
1.5 |
10.5 |
10.4 |
10.376 |
|
M12×1 |
1 |
11.0 |
11.2 |
11.153 |
备注:表中推荐底孔均为可采购标准麻花钻规格;脆性材料底孔取值≥理论小径。
四、挤压丝锥底孔简要对照表(无屑攻丝)
挤压丝锥不产生切屑,适合塑性好的材料(铝、低碳钢),成型螺纹强度更高;脆性材料不能使用挤压丝锥。
| 螺纹规格 | 螺距 P | 挤压丝锥推荐底孔 |
| M3 | 0.5 | 2.78 |
| M4 | 0.7 | 3.68 |
| M5 | 0.8 | 4.62 |
| M6 | 1.0 | 5.52 |
| M8 | 1.25 | 7.40 |
| M10 | 1.5 | 9.28 |
| M12 | 1.75 | 11.15 |
五、设计绘图小白必看要点(避坑指南)
1. 钻头优先选用国标标准麻花钻
计算得到的理论底孔数值,如果没有对应标准钻头,优先选取最接近的标准钻头,保证牙高,兼顾丝锥寿命。经验公式仅估算,正式图纸优先 JB/T9987 查表。
2. 严格区分通孔与盲孔
盲孔必须在图纸上分别标注有效螺纹深度和钻孔深度,不可只标注螺纹深度;丝锥前端锥牙无法成型完整螺纹,是新手高频错误点。
3. 螺纹牙型高度合理选择
国标原始三角形高度 H = 0.866P。常规机械设计,内螺纹实际啮合牙高取原始三角高度的 60%~75%。工程上几乎不做 100% 完整牙型,会大幅提升攻丝扭矩,极易断丝锥。
4. 不锈钢、钛合金特殊说明
不锈钢塑性大、加工硬化严重,底孔可在普通低碳钢基础上放大 0.05~0.1mm;同时降低攻丝转速,充足冷却润滑。
5. 管螺纹不能套用 M 普通螺纹公式
G、Rc、Rp 等 55° 非密封 / 密封管螺纹,NPT 美制锥管螺纹,牙型角、基准体系完全不同,本表与公式不适用,需要单独查阅管螺纹专用标准。
 网络举报APP下载中心
 中国互联网举报中心